Le flux tiré repose sur un principe simple : aucune opération ne démarre sans signal de consommation en aval. Dans les faits, passer d’une logistique poussée à un système pull modifie en profondeur la planification, le dimensionnement des stocks et la relation avec les fournisseurs. La question n’est pas de savoir si le flux tiré est meilleur en théorie, mais si votre ligne de production réunit les conditions pour en tirer un bénéfice réel.
Flux tiré : ce que votre ligne de production doit absorber avant de supprimer les stocks tampons
Un système pull rend les tensions d’approvisionnement plus visibles et souvent plus pénalisantes. Là où un stock de sécurité dimensionné « au large » absorbait silencieusement les retards fournisseurs, un kanban tendu transforme chaque rupture en arrêt de ligne. Ce n’est pas un défaut du système, c’est sa logique : il signale ce que le flux poussé masquait.
Cela impose une décision préalable sur chaque composant ou matière : peut-il être intégré au flux sans protection, ou doit-il conserver un stock tampon dédié ? Les critères à examiner sont concrets.
- Délai fournisseur vs cycle de production : si le délai d’approvisionnement d’un composant dépasse significativement le temps de cycle de la ligne, un stock de protection reste nécessaire, indépendamment du mode de pilotage retenu.
- Concentration du sourcing : un composant mono-source ou issu d’un marché tendu (semi-conducteurs, matières premières critiques) supporte mal un flux tendu. Le risque de rupture justifie un découplage, même partiel.
- Exigences de traçabilité par lot : certains secteurs, notamment l’alimentaire et le pharmaceutique, imposent une traçabilité à toutes les étapes de production, transformation et distribution. Un stock tampon géré par lot facilite le rattachement des matières entrantes aux produits expédiés. Le supprimer sans adapter le système d’information crée un angle mort réglementaire.
- Fréquence de consommation : un composant consommé de manière irrégulière, sur des séries courtes ou des produits configurables, tolère mieux un stock tampon qu’un signal kanban difficile à calibrer.
Cette analyse par composant est le préalable que la plupart des démarches de mise en place de flux tiré expédient trop vite. Elle conditionne pourtant le nombre de boucles kanban stables que vous pourrez effectivement tenir.
Passeport numérique produit et traçabilité : un critère de conception pour une ligne en flux tiré
Le règlement européen sur l’écoconception durable (ESPR), entré en vigueur en juillet 2024, introduit des obligations de passeport numérique produit dont les périmètres seront définis par catégorie. Pour certaines batteries, ce passeport est attendu à partir du 18 février 2027. Les données requises incluront des informations de composition, d’origine et de conformité qui remontent en partie des fournisseurs.
Une ligne en flux tiré bien conçue doit pouvoir relier matières entrantes, opérations et produits expédiés. Dans un système kanban classique, le pilotage par cartes ou signaux visuels ne génère pas spontanément cette traçabilité fine. L’intégration avec un MES ou un ERP n’est pas optionnelle si les exigences réglementaires s’appliquent à votre catégorie de produits.
La coordination des données fournisseurs représente ici un point de friction sous-estimé. Les informations de conformité peuvent être réparties entre fournisseurs de matières, fabricants de composants et systèmes internes : leur consolidation au niveau du produit fabriqué exige une architecture de données pensée en amont, pas ajoutée après coup.
Kanban numérique : les obstacles réels à l’implémentation sur une ligne existante
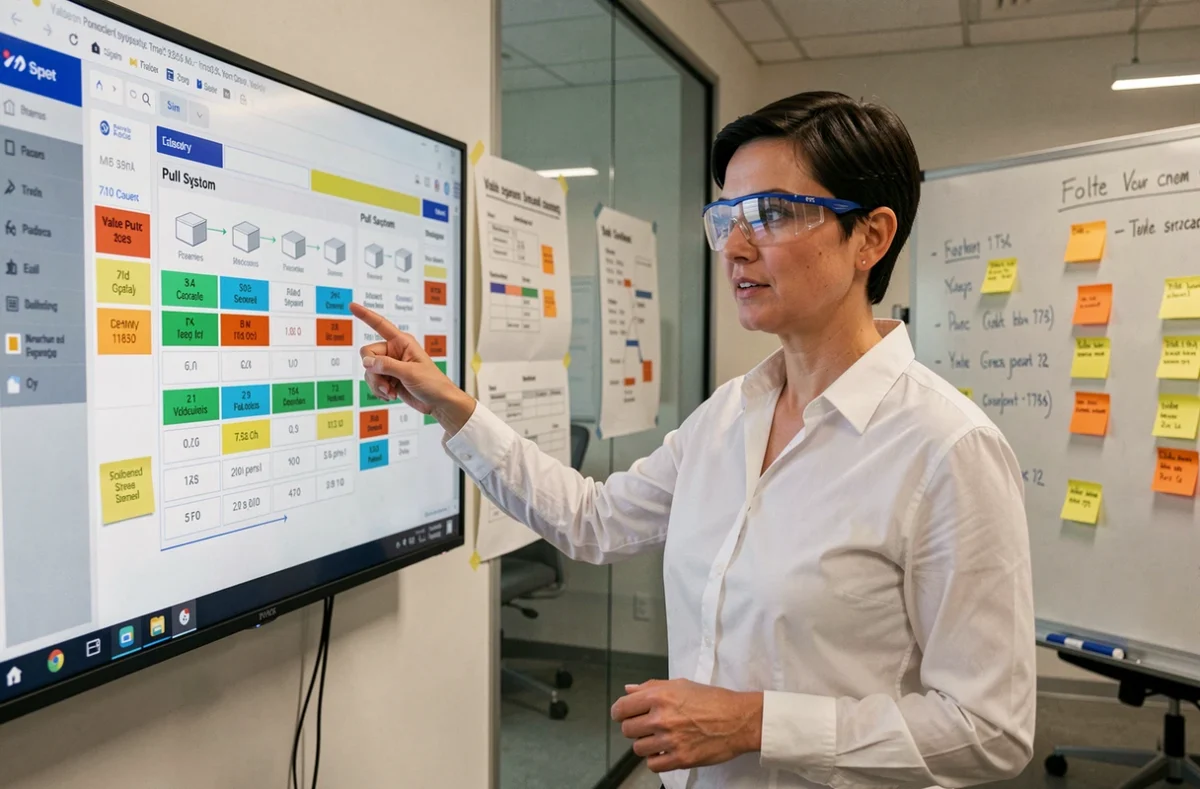
Digitaliser les boucles kanban est présenté comme une évolution naturelle. En pratique, les industriels identifient deux freins majeurs : l’intégration aux systèmes existants et la cybersécurité. Un kanban numérique qui ne communique pas de manière fiable avec l’ERP d’ordonnancement crée des doublons de saisie ou des décalages de stock qui sapent la crédibilité du système.
La fiabilité du signal est le fondement du flux tiré. Si les opérateurs apprennent à contourner un système instable, la logique pull se dégrade en flux poussé déguisé, avec les inconvénients des deux approches.
Trois questions opérationnelles méritent une réponse avant de déployer un kanban numérique sur une ligne existante :
- Le système de signalement (lecteur code-barres, RFID, interface tactile) est-il adapté aux conditions de l’atelier, notamment en termes de robustesse, de bruit de fond et de fréquence de scan ?
- Comment le flux de données s’intègre-t-il au WMS ou à l’ERP sans créer de réconciliation manuelle quotidienne ?
- Quel est le plan de continuité si le système numérique tombe ? Un kanban papier de secours dimensionné est souvent la réponse la plus pragmatique pour les lignes critiques.
Flux tiré ou flux tendu : choisir le bon niveau de découplage pour votre ligne
Le flux tendu est souvent présenté comme une variante du flux tiré. La distinction opérationnelle est pourtant nette : le flux tendu vise à réduire les stocks au minimum, là où le flux tiré vise à les piloter par le signal client. On peut avoir un flux tiré avec des stocks tampons bien dimensionnés. On ne peut pas avoir un flux tendu sans accepter une forte dépendance à la régularité des approvisionnements.
Pour une ligne de production aux séries longues, à la demande stable et aux fournisseurs qualifiés en délai, le flux tendu est accessible et rentable. Pour une ligne à forte variété, à commandes irrégulières ou à composants critiques multi-sources, un flux tiré avec découplages ciblés offre plus de résilience sans sacrifier l’essentiel du bénéfice lean.
Le choix entre les deux n’est pas idéologique : il résulte du profil de demande, de la maturité des fournisseurs et du niveau de risque réglementaire acceptable pour chaque famille de produits.
Mettre en place le flux tiré : les prérequis concrets avant le premier kanban
Lancer une boucle kanban sur une ligne non préparée produit des résultats décevants et nourrit le scepticisme des équipes. Les prérequis ne sont pas des étapes optionnelles.
La stabilité des temps de cycle est le premier. Un temps de cycle très variable rend le dimensionnement des boucles kanban impossible à tenir. Réduire la variabilité, par du SMED sur les changements de série ou par du TPM sur les équipements critiques, précède logiquement l’introduction du pull.
La cartographie de la chaîne de valeur (VSM) permet d’identifier les points de découplage naturels, là où les variations de rythme entre postes rendent un stock intermédiaire inévitable. Ces points sont les bons emplacements pour des supermarchés kanban, pas les postes les plus visibles ou les plus faciles à équiper.
La formation des opérateurs au respect strict des règles kanban – ne jamais produire sans carte, ne jamais ignorer un signal de remplissage – conditionne la tenue du système autant que l’outil lui-même. Un kanban mal respecté sur un poste goulot suffit à désynchroniser toute la ligne.
Le flux tiré améliore une ligne de production à condition d’avoir préalablement identifié les composants qui ne peuvent pas entrer dans la boucle sans protection, sécurisé la traçabilité réglementaire et stabilisé les temps de cycle. La démarche est exigeante, mais les gains en réactivité et en lisibilité des flux en valident le coût de mise en oeuvre pour les lignes qui réunissent ces conditions.